Artykuł sponsorowany
Dlaczego gramatura koperty decyduje o czytelności drobnych detali przy złoceniu, tłoczeniu i lakierze punktowym
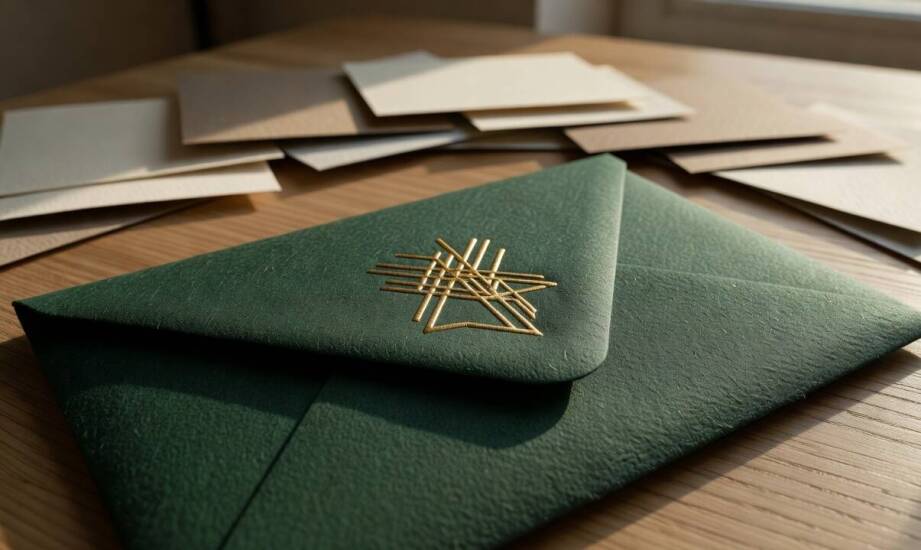
Odpowiednie dopasowanie parametrów papieru do planowanych metod uszlachetniania decyduje o czytelności najdrobniejszych detali projektu poligraficznego. Złożone znaki firmowe, logotypy wykorzystujące cienką typografię szeryfową lub skomplikowane monogramy mogą wyglądać niezwykle precyzyjnie na ekranie monitora. Po zastosowaniu tłoczenia lub złocenia na zbyt lekkim podłożu, te same obiekty często jednak tracą na wyrazistości, a w skrajnych przypadkach potrafią mocno osłabnąć i zlać się w nieczytelną formę. Świadomy wybór adekwatnej wagi papieru wpływa bezpośrednio na ostateczny efekt wizualny oraz wrażenia dotykowe odbiorcy otwierającego przesyłkę w ramach kampanii reklamowej. Odbiorcy z sektora biznesowego zwracają szczególną uwagę na jakość wykończenia otrzymywanych materiałów, ponieważ standard wykonania odzwierciedla prestiż samej marki. Zrozumienie fizycznych ograniczeń surowca pozwala uniknąć kosztownych błędów w produkcji niestandardowych opakowań i korespondencji. Należyta ocena właściwości arkusza warunkuje sukces i opłacalność całego nakładu.
Przeczytaj również: Pamiątki religijne: jak wybrać odpowiedni prezent na chrzest, komunię czy bierzmowanie?
Wpływ gramatury materiału na precyzję tłoczonych detali
Na materiałach charakteryzujących się niską wagą, obejmujących zazwyczaj przedział 80–120 g/m² stosowany w standardowej korespondencji biurowej, wszelkie drobne obiekty graficzne szybko tracą pierwotną ostrość podczas procesu obróbki. Niewystarczająca grubość podłoża sprawia, że cienkie linie ulegają spłaszczeniu i wtapiają się w strukturę papieru, co znacząco zmniejsza czytelność logotypów oraz napisów. Zbyt niska gramatura kopert zwiększa ryzyko niepożądanego przebicia reliefu na drugą stronę materiału. Powstają również nieestetyczne marszczenia i trwałe odkształcenia wokół tłoczonego wzoru, ponieważ delikatny papier nie zapewnia odpowiedniego oporu dla nacisku twardej matrycy oraz nagrzanej folii. Cienkie podłoża bardzo często wykluczają więc możliwość poprawnego i precyzyjnego odwzorowania detali mniejszych niż jeden milimetr.
Przeczytaj również: Aukcje komornicze - przewodnik dla kupujących
Zwiększona waga materiału, sięgająca na przykład 250–400 g/m² w produktach kartonowych i seriach premium, zapewnia zdecydowanie lepsze utrzymanie reliefu. Takie materiały oferują więcej warstw włókien, które mogą płynnie poddać się kompresji pod wpływem działającej matrycy. Głębsze przetłoczenie pozwala na wyciągnięcie ostrego detalu bez ryzyka przerwania ciągłości tektury. Praca z grubszym surowcem wymusza jednak zachowanie zdecydowanie większego marginesu bezpieczeństwa od linii zgięć, klap zamykających oraz samych krawędzi cięcia arkusza. Umieszczenie głębokiego tłoczenia zbyt blisko bigów powoduje zauważalne osłabienie materiału, co z kolei skutkuje jego pękaniem podczas maszynowego składania oraz klejenia.
Przeczytaj również: Kolorowy opłatek dla zwierząt – jak wprowadzić nowe tradycje do świąt?
Rola cech podłoża i porównanie technik wykończeniowych
Popularne metody takie jak hot stamping oraz klasyczne tłoczenie stawiają materiałom specyficzne wymagania techniczne. Zależnie od wybranej technologii uszlachetniania i parametrów używanego sprzętu, często zaleca się w ich przypadku podłoża o wadze w okolicach 300 g/m² lub wyższej. Tak masywny materiał ułatwia utrzymanie ostrego reliefu i gwarantuje stabilną przyczepność aplikowanej folii na bardzo cienkiej typografii. Nieco inaczej mechanika procesu wygląda w przypadku stosowania lakieru punktowego UV. Ta technika polega na nałożeniu warstwy fotopolimeru, którego grubość bywa uzależniona od specyfiki maszyny i waha się zazwyczaj w przedziale 15–40 mikronów. Polimery utwardzane światłem lepiej radzą sobie z najmniejszymi elementami na nieco lżejszych materiałach. Procesy mechanicznego odkształcania papieru gorzej tolerują bardzo drobne grafiki niż płaski lakier punktowy, ponieważ siła tłoczenia zawsze niesie ryzyko nieprzewidzianego wygładzenia włókien i mikropęknięć przy surowcach lżejszych niż 250 g/m².
Oprócz samej wagi arkusza o końcowej precyzji zdobienia decydują także jego chłonność, sztywność powierzchni, poziom wygładzenia i podatność na trwały odcisk prasy. Gładkie papiery powlekane gwarantują wyższy kontrast nałożonej folii metalicznej, podczas gdy materiały porowate silnie absorbują kleje termoaktywne, rozmywając krawędzie detalu. Sztywność arkusza zabezpiecza produkt przed wyginaniem podczas silnego docisku w procesie obróbki. Firma Spanton przykłada dużą wagę do oceny tych parametrów, realizując specjalistyczne zlecenia z wykorzystaniem hot stampingu oraz suchego tłoczenia. Dokładna analiza podatności konkretnego kartonu na nacisk pozwala precyzyjnie dobrać temperaturę matrycy mosiężnej, chroniąc projekt graficzny przed całkowitą utratą drobnych linii.
Przygotowując zaawansowane projekty graficzne bazujące na dużej liczbie drobnych elementów, technikę docelowego uszlachetniania zawsze dobiera się bezpośrednio do fizycznych właściwości wybranego materiału, a nie w odwrotnej kolejności. Lekceważenie naturalnych parametrów celulozy prowadzi zazwyczaj do sytuacji, w której wysoce estetyczny projekt cyfrowy staje się nieczytelny i wadliwy w fizycznym nakładzie. Odpowiednio sztywny, gładki i grubszy nośnik poprawnie przyjmie nawet najbardziej skomplikowane zdobienia, gwarantując elegancki, profesjonalny wygląd końcowego wyrobu. Operowanie wiedzą na temat mechaniki tłoczenia oraz termicznego aplikowania folii zabezpiecza budżet produkcyjny przed generowaniem strat. Ostateczny sukces opiera się na umiejętnym balansowaniu między artystycznymi oczekiwaniami projektanta a faktycznymi możliwościami technologicznymi nowoczesnych maszyn drukarskich i specyfiką zastosowanego surowca.
Kategorie artykułów
Polecane artykuły

Jak dobrać odpowiednią moc pompy głębinowej do potrzeb gospodarstwa?

Muzyka klezmerska jako tło dla lunchów na Kazimierzu

Zastosowanie pomp hydroforowych w przemysłowych instalacjach wodnych
