Artykuł sponsorowany
Dlaczego używana grubościówka po transporcie wymaga sprawdzenia geometrii stołów i posuwu
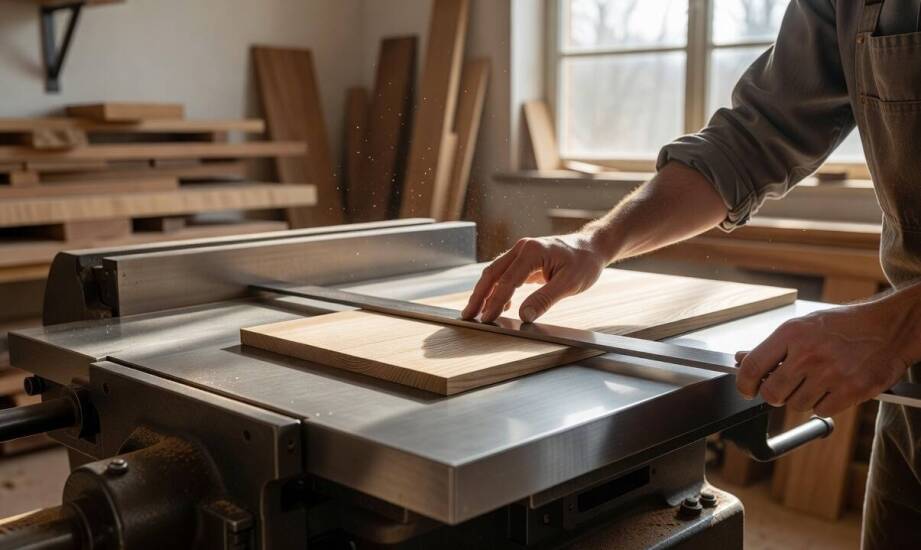
Używana maszyna stolarska po przewiezieniu do nowego zakładu rzadko zachowuje swoje fabryczne parametry. Nawet jeśli noże pozostają idealnie ostre, transport i ponowne osadzenie urządzenia na fundamencie powodują przesunięcia ciężkich elementów nośnych. Wstrząsy oddziałujące na korpus w trakcie załadunku i rozładunku bezpośrednio wpływają na geometrię roboczą. Problem z nierównomiernym struganiem po instalacji w nowym miejscu zazwyczaj nie wynika z trwałych wad samego urządzenia, a z braku kalibracji po zmianie lokalizacji.
Przeczytaj również: Jak monitorować wydajność instalacji fotowoltaicznych po ich uruchomieniu?
Diagnoza stołów i testy na materiale wzorcowym
Nierówna grubość na długości obrabianego elementu lub charakterystyczne zagłębienie na jego końcach, określane w branży jako snipe, sygnalizują rozregulowanie maszyny. Objawy te oznaczają brak równoległości stołu podawczego i odbiorczego względem łoża nożowego. Gdy deska opuszcza maszynę z asymetrycznym wymiarem, przyczyna leży właśnie w geometrii blatów roboczych. Z kolei zacięcia materiału, nierównomierne tempo przesuwania surowca lub wyraźne ślizganie się drewna po stole wskazują na zużycie układu prowadzenia bądź niewłaściwy docisk rolek posuwowych. W takich przypadkach zmiana ustawień samego wału nożowego nie daje poprawy, ponieważ to stoły decydują o ostatecznej płaszczyźnie odniesienia dla obrabianego detalu.
Przeczytaj również: Oprawy oświetleniowe do ogrodu – co warto wiedzieć przed zakupem?
Weryfikacja parametrów roboczych wymaga przeprowadzenia próby na odpowiednio przygotowanym, długim materiale referencyjnym. Po jednym przejściu przez maszynę sprawdza się grubość na obu końcach, w środku oraz po skrajnych bokach deski. Odchylenia przekraczające tolerancje wskazane w instrukcji danego producenta jednoznacznie potwierdzają konieczność wykonania korekty. Diagnozując używany sprzęt, w firmie INTERPART Aleksander Tybora obserwujemy, że kontrola punktów pomiarowych na testowej desce pozwala oddzielić usterki posuwu od rzeczywistego rozjazdu płaszczyzn nośnych.
Przeczytaj również: Przyczyny i skuteczne metody zapobiegania przepychaniu kanalizacji w domu
Kolejność regulacji układów i kontrola mechaniczna
Procedura przywracania precyzji wymaga zachowania ścisłej kolejności działań serwisowych. Prace zawsze rozpoczyna się od ustawienia geometrii stołów. Wewnętrzną krawędź blatu doprowadza się do poziomu z łożem nożowym, a następnie kalibruje zewnętrzne krawędzie, aż odpowiedni liniał wykaże pełną równoległość. Dopiero po uzyskaniu jednolitej płaszczyzny można przejść do sprawdzania toru posuwu, co obejmuje ocenę siły docisku i wysokości rolek. Ostatnim krokiem jest kasowanie ewentualnych luzów w prowadnicach bocznych i na kolumnach stołu. Taka chronologia zapobiega powielaniu błędów i maskowaniu rzeczywistych problemów. Praktyka pokazuje, że poprawnie ustawione grubościówki do drewna utrzymują powtarzalność wymiarową nawet przy intensywnej pracy z twardymi gatunkami surowca.
Niekiedy poprawnie przeprowadzona kalibracja nie przynosi oczekiwanych rezultatów. Jeśli materiał nadal nie trzyma wymiaru, problem najprawdopodobniej wykracza poza kwestię samych ustawień. Wykonuje się wtedy szczegółową kontrolę mechaniczną urządzenia. Ocenie poddaje się stan gwintów kolumn stołu, kondycję łożysk wału nożowego oraz geometrię ramy pod kątem odkształceń. Znaczne luzy uniemożliwiające sztywne zablokowanie elementów lub widoczne ślady głębokiego zużycia na prowadnicach wymuszają wymianę wyeksploatowanych podzespołów. Dalsze siłowe dokręcanie śrub regulacyjnych prowadzi wyłącznie do zniszczenia elementów mocujących. Maszyny po wielu latach ciężkiej eksploatacji przemysłowej często obnażają potrzebę remontu właśnie przy ponownym uruchamianiu po przewiezieniu.
Pełna gotowość urządzenia do precyzyjnej pracy seryjnej zależy od zgrania geometrii stołów, funkcjonowania toru posuwu i stanu prowadnic. Żadna pojedyncza regulacja nie rekompensuje zużycia w pozostałych układach mechanicznych. Skuteczne wdrożenie sprzętu do parku maszynowego po transporcie wymaga potraktowania tych mechanizmów jako jednego organizmu roboczego, którego parametry należy zweryfikować przed rozpoczęciem właściwej obróbki.
Kategorie artykułów
Polecane artykuły

Jak dobrać odpowiednią moc pompy głębinowej do potrzeb gospodarstwa?

Muzyka klezmerska jako tło dla lunchów na Kazimierzu

Zastosowanie pomp hydroforowych w przemysłowych instalacjach wodnych
